
Cách kiểm tra chất lượng dây hàn nhôm: Hướng dẫn thực hành cho nhà chế tạo
Tại sao phải kiểm tra dây trước khi nó chạm tới súng?
Công việc thật đơn giản cho đến khi dây được giao đến: một đoạn hộp 6061-T6 dài 3 m, một ống cuộn ER5356 1,2 mm và một khẩu súng MIG đã tạo ra các hạt sạch suốt cả buổi sáng. Đi được nửa đường nối đầu tiên, hồ quang bắt đầu văng ra, độ xốp xuất hiện trên bề mặt mối hàn và đường cấp dây bị giật. Máy chưa thay gì. Người điều hành không thay đổi. Dây có. Hầu hết các lỗi hàn nhôm được cho là do thiết bị hoặc kỹ thuật đều có thể bắt nguồn từ vật tư tiêu hao và việc sửa chữa sẽ rẻ hơn nhiều so với việc làm lại: kiểm tra dây trước khi tải .
Dây hàn nhôm che giấu khuyết điểm tốt. Ôxít bề mặt, cặn dầu bôi trơn, các vết xước dọc nhỏ, mặt cắt không tròn, đúc kém và thậm chí là một hợp kim hoàn toàn khác đều có thể trông bình thường trên ống cuộn. Thiệt hại xuất hiện sau đó, bên trong mối hàn, dưới dạng độ xốp, độ nóng chảy kém hoặc thử nghiệm uốn cong không thành công. Đúng là không có gì có thể thay thế được quy trình hàn có trình độ và người vận hành lành nghề, nhưng dây đặt ra giới hạn trên cho những gì cả hai có thể đạt được. Quá trình kiểm tra kéo dài 15 phút sẽ phát hiện được hầu hết các vấn đề này trong khi ống cuộn vẫn có thể dễ dàng trả lại.
Việc kiểm tra đó phải được đóng khung theo AWS A5.10/A5.10M, tiêu chuẩn phân loại dành cho kim loại phụ bằng nhôm. Nó xác định phạm vi thành phần hợp kim, dung sai đường kính, điều kiện đóng gói và các yêu cầu chứng nhận mà dây của nhà cung cấp phải đáp ứng. Nếu lô hàng không thể truy tìm được phân loại trên giấy chứng nhận, hãy xử lý mỗi lần kiểm tra tiếp theo một cách cẩn thận hơn.
Kiểm tra sàn cửa hàng chỉ mất vài phút
Không có xét nghiệm nào dưới đây cần phòng thí nghiệm. Bạn cần một miếng vải sạch, không có xơ, micromet và không gian sàn đủ thoáng để thư giãn khoảng một mét dây. Chạy qua chúng theo thứ tự và bạn sẽ bao quát được hình học, bề mặt và tính chất vật lý quyết định xem dây có thể nạp và hàn đúng cách hay không.
Chất lượng bề mặt: Thử nghiệm uốn cong và xoắn
Thử nghiệm uốn cong và xoắn, đôi khi được gọi là thử nghiệm khói, cho thấy bề mặt bị nhiễm bẩn nhanh chóng. Cắt một mẫu 250 mm, uốn cong nó một góc 90°, cách mỗi đầu khoảng 50 mm, kẹp một đầu bằng kìm và xoắn đầu kia năm hoặc sáu vòng. Dây có quá nhiều oxit hoặc tạo ra cặn, bốc khói hoặc thải ra các hạt mịn khi bạn xoắn; trong trường hợp nghiêm trọng, nó bị gãy trước sáu lượt. Sau khi xoắn, kiểm tra các chỗ uốn dưới ánh đèn sáng. Các vết xước dọc, được gọi là đường khuôn, có nghĩa là khuôn vẽ của nhà cung cấp bị mòn hoặc bôi trơn kém. Dây sạch sẽ luôn trơn tru, yên tĩnh và không có hạt. Sau đó kéo một hoặc hai mét qua miếng vải sạch: vết màu xám hoặc đen trên miếng vải là bằng chứng rõ ràng hơn về sự nhiễm bẩn, trong khi độ bóng đồng đều nhẹ là bình thường.
Đúc và xoắn: Thử nghiệm thư giãn một mét
Luồn khoảng một mét dây từ ống cuộn và để nó rơi tự nhiên xuống sàn sạch. Không kéo thẳng hoặc ép phẳng. Dây kết thành các vòng và hai con số mô tả nó. Truyền là đường kính của vòng tròn mà vòng lặp tạo thành; đường xoắn ốc là khoảng cách giữa điểm của vòng lặp so với mặt sàn. Đối với dây MIG 1,2 mm, dây đúc khoảng 300–600 mm và đường xoắn 25 mm trở xuống là các giá trị khả thi, nhưng tham chiếu phải luôn là phạm vi mà nhà cung cấp của bạn nêu trong thông số kỹ thuật của nó. Quấn dây quá chặt khiến dây quay quá mức trên ống cuộn và chạm vào lớp lót; một đường xoắn ốc cao tạo ra tác động mạnh ở đầu tạo ra một vòng cung không ổn định và sự lắng đọng không đều. Đây là lý do tại sao Kiểm soát đúc và xoắn có ảnh hưởng trực tiếp đến chất lượng mối hàn và độ ổn định của quá trình hàn — và tại sao cần kiểm tra trước khi lắp ống cuộn.
Đường kính và hình bầu dục: Kiểm tra micromet
Lấy số đọc micromet ở ba vị trí trở lên dọc theo chiều dài dây mới. Tại mỗi vị trí, đọc đường kính, xoay micromet một phần tư vòng và đọc lại. Đối với dây 1,2 mm, nhà máy uy tín giữ đường kính đến ±0,01 mm và độ bầu dục - sự khác biệt giữa số đọc lớn nhất và nhỏ nhất tại một mặt cắt ngang - phải ở dưới 0,01 mm. Dây có kích thước nhỏ sẽ mất tiếp xúc với đầu dây và làm cho hồ quang bị lệch; dây quá khổ là nguyên nhân kinh điển gây ra kẹt ống lót và làm tổ chim. Bởi vì độ khít của đầu tiếp điểm là thứ chuyển đổi dòng điện truyền thành hồ quang ổn định, dung sai đường kính quan trọng hơn hầu hết các thông số kỹ thuật mua hàng gợi ý - kiểm tra từng lô.
Xác minh hợp kim: Đọc chứng chỉ chứ không phải nhãn
Bạn không thể xác định hợp kim nhôm bằng mắt. Ống cuộn ER4043 và ống cuộn ER5356 trông giống hệt nhau trên kệ, tuy nhiên sự khác biệt giữa chất độn 4xxx dựa trên silicon và chất độn 5xxx dựa trên magiê làm thay đổi tính lưu động, khả năng chống nứt, độ bền khi hàn và thậm chí cả màu sắc của mối hàn anod hóa. Do đó, tài liệu quan trọng nhất trong quá trình kiểm tra sắp tới là chứng chỉ kiểm tra nhà máy (MTC), thường được cấp theo EN 10204 3.1, báo cáo thành phần thực tế của lô hàng.
Mỗi phân loại đều có giới hạn xác định. Giấy chứng nhận cho một Dây hàn nhôm ER5356 , ví dụ: sẽ hiển thị magiê trong phạm vi 4,5–5,5%, với silicon dưới 0,25% và sắt dưới 0,40%. Magiê là thứ mang lại cho mối hàn 5xxx độ bền và khả năng chống ăn mòn, do đó, chứng chỉ trượt về giới hạn dưới sẽ đặt ra câu hỏi trước khi dây thực hiện điều đó.
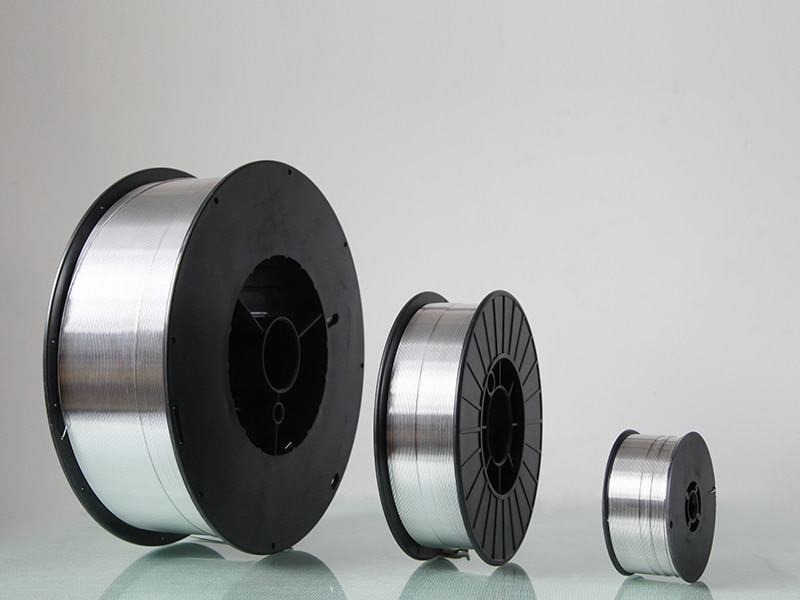 Dây hàn nhôm ER5356 - Nhà sản xuất Kunliwelding Kunli là nhà bán buôn Dây hàn nhôm ER5356 lý tưởng của bạn, mang lại khả năng chống ăn mòn và độ bền lý tưởng. Thích hợp đi biển,... Xem sản phẩm →
Dòng sản phẩm dựa trên silicon yêu cầu cách đọc khác. Một chứng chỉ cho một Dây hàn nhôm silicon ER4043 nên liệt kê silicon ở mức 4,5–6,0%, đây là yếu tố mang lại cho hợp kim tính lưu loát và khả năng chống nứt nóng. Nếu mối hàn phải được anod hóa thì phạm vi silicon đó rất quan trọng về mặt thẩm mỹ cũng như cơ học.
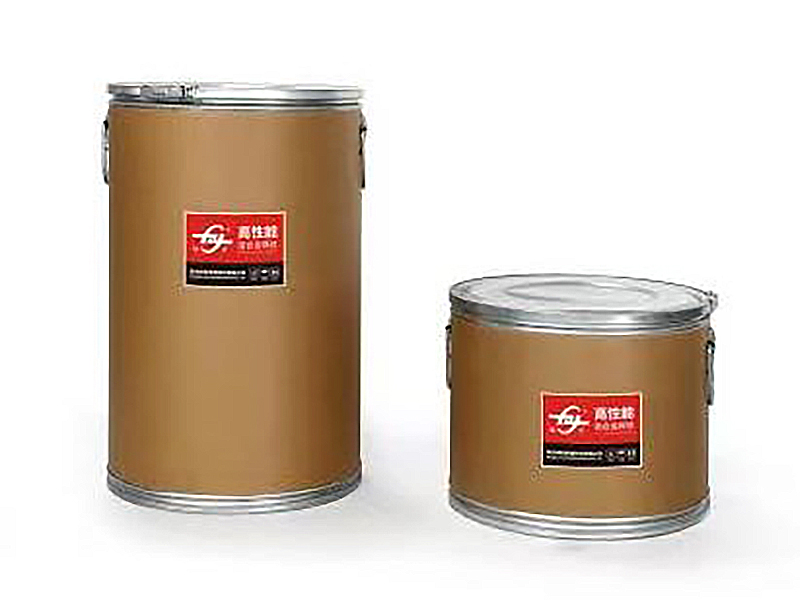 Nhà sản xuất,cung cấp dây hàn nhôm ER4043 Là nhà sản xuất dây hàn nhôm ER4043 Trung Quốc và nhà cung cấp OEM/ODM, Công ty TNHH vật liệu hàn Hàng Châu Kunli cung cấp dây hàn nhôm bán buôn... Xem sản phẩm →
Kiểm tra xem số lô trên giấy chứng nhận có khớp với mọi nhãn ống cuộn hay không và lưu ý ngày tháng: dây nhôm được bảo quản quá lâu trong điều kiện ẩm ướt sẽ hấp thụ đủ độ ẩm bề mặt để gây ra độ xốp, ngay cả khi thành phần hoàn hảo. Nếu mối nối quan trọng và nhà cung cấp chưa được chứng minh, hãy dành vài phút với máy quang phổ phát xạ quang học (OES) để xác định vật liệu dương tính. Tuy nhiên, đối với hầu hết các xưởng sản xuất, MTC được xem xét cẩn thận kết hợp với việc kiểm tra tại xưởng ở trên là đủ.
Danh sách kiểm tra nhận hàng trong 15 phút
Để thực hiện quy trình kiểm tra thay vì phản ứng, hãy sử dụng danh sách kiểm tra mà nhân viên cửa hàng, nhân viên kiểm tra chất lượng hoặc thợ hàn chì có thể hoàn thành trong khoảng 15 phút trước khi ống chỉ được giao cho máy.
| Kiểm tra | phương pháp | Hướng dẫn chấp nhận | Tần số |
|---|---|---|---|
| Ống chỉ và bao bì | Kiểm tra trực quan các mặt bích bị cong và rào cản chống ẩm bị rách | Không biến dạng; không có dây tiếp xúc hoặc bẩn | Mỗi ống chỉ |
| Ô nhiễm bề mặt | Thử uốn cong và xoắn; khăn lau sạch | Không bong tróc, khói, đường chết hoặc cặn vải | Mỗi ống chỉ |
| Cast | thư giãn 1 m; đo đường kính vòng lặp | Trong phạm vi đã nêu của nhà cung cấp, ví dụ: 300–600 mm cho 1,2 mm | Mỗi lô |
| đường xoắn ốc | thư giãn 1 m; đo độ tăng vòng lặp | 25 mm hoặc ít hơn ở điểm giữa | Mỗi lô |
| Đường kính và hình bầu dục | Panme ở 3 vị trí, hai trục cho mỗi vị trí | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Mỗi lô |
| Truy xuất nguồn gốc hợp kim | So sánh MTC, nhãn ống chỉ và danh sách đóng gói | Thành phần chứng chỉ trong giới hạn AWS A5.10; số lô trùng khớp | Mỗi lô |
| Kiểm tra nguồn cấp dữ liệu và hồ quang | Chạy 2–3 m qua súng ở cài đặt sản xuất | Cấp liệu êm, hồ quang ổn định, không bị chim làm tổ | Ống đầu tiên của mỗi lô mới |
Ghi lại kết quả vào ống chỉ hoặc vào nhật ký nhận của bạn. Nếu bất kỳ lần kiểm tra nào không thành công, hãy cách ly ống cuộn, chụp ảnh bằng chứng và cung cấp cho nhà cung cấp số lô. Phản hồi họ đưa ra cho bạn biết nhiều về mối quan hệ cũng như chứng chỉ.
Kết quả kiểm tra nói gì về nhà cung cấp của bạn
Những thất bại bạn tìm thấy chỉ ra những hướng khác nhau. Bề mặt bị nhiễm bẩn và đường khuôn cho thấy khuôn vẽ bị mòn, vệ sinh kém hoặc bôi trơn yếu trong quy trình của nhà cung cấp. Vòng xoắn cao và vật đúc không nhất quán dẫn đến lực căng ngược không chính xác trong quá trình cuộn lại hoặc xử lý bất cẩn trong quá trình vận chuyển. Dây không tròn thường xuất phát từ các vấn đề về kéo hoặc làm thẳng. Giấy chứng nhận không khớp với nhãn lô là phát hiện nghiêm trọng nhất: điều đó có nghĩa là hệ thống truy xuất nguồn gốc của nhà cung cấp có lỗ hổng trong đó.
Trước khi bạn cam kết với một nguồn mới, bạn nên hiểu rõ nhà cung cấp đáng tin cậy làm gì để đảm bảo khả năng tương thích của dây với thiết bị, hợp kim và thói quen kiểm tra của bạn. Các nhà cung cấp tự vận hành dây chuyền kéo và giữ dụng cụ kiểm tra tại nhà máy sẽ dễ kiểm tra hơn so với các công ty thương mại chỉ dán nhãn lại các cuộn nhập khẩu. Họ cũng phải có khả năng trả lời ba câu hỏi một cách rõ ràng:
- Việc đúc và xoắn được kiểm soát tại trạm cuộn dây như thế nào?
- Đường kính được xác minh trên mỗi lô sản xuất như thế nào?
- Giấy chứng nhận của nhà máy có đề cập đến lô thực tế trong kho của bạn không và lô đó có thể truy nguyên được nhiệt độ không?
Đối với công trình kết cấu và hàng hải, quy trình thẩm định tương tự cũng áp dụng cho chất độn có độ bền cao hơn. Một Dây hàn nhôm ER5183 , thường được chỉ định cho tấm 5083, sẽ hiển thị mangan ở mức 0,5–1,0% cùng với phạm vi magiê của nó; giấy chứng nhận sẽ cho phép bạn theo dõi nhiệt độ tan chảy. Khi tài liệu hỗ trợ, các cuộc kiểm tra tại xưởng chỉ xác nhận những gì nhà sản xuất đã biết.
 Nhà sản xuất dây hàn nhôm ER5183 - Nhà cung cấp Kunli Dây hàn nhôm ER5183 do nhà sản xuất Kunli cung cấp, thích hợp cho hàn ô tô và công nghiệp với độ bền và độ chính xác cao. Xem sản phẩm →
Một lưu ý cuối cùng: thử nghiệm chỉ là một nửa trận chiến. Sau khi dây đi qua, hãy bảo quản ở nơi khô ráo, nhiệt độ ổn định, thay thế lớp chắn ẩm sau mỗi lần sử dụng và sử dụng gói kín trước. Chất lượng mà bạn đã xác minh ở giai đoạn nhập hàng sẽ tồn tại cho đến khi dây thực sự trở thành mối hàn — và dây đã được kiểm tra và bảo vệ là dây mà bạn sẽ không mất một buổi chiều làm lại.
Những sảm phẩm tương tự
-
 Xem thêm
Dây hàn hợp kim nhôm 5154
-
 Xem thêm
Dây hàn nhôm silicon ER4043
-
 Xem thêm
Dây hàn Mig nhôm ER4047
-
 Xem thêm
Dây hợp kim Al-Mg ER5154
-
 Xem thêm
Dây hàn nhôm magiê ER5087
-
 Xem thêm
Dây hàn nhôm ER5183
-
 Xem thêm
Dây hàn nhôm ER5356
-
 Xem thêm
Dây hàn nhôm ER5554
-
 Xem thêm
Dây hàn nhôm ER5556
-
 Xem thêm
Dây hàn nhôm ER1100
-
 Xem thêm
Dây hàn nhôm ER5754
-
 Xem thêm
Dây hàn nhôm ER2319

